Làm con dấu phục vụ công việc hàng ngày đòi hỏi sự chuẩn bị kỹ lưỡng từ nội dung chữ đến kỹ thuật gia công. Khi bạn nắm rõ quy trình từ khâu lên bản vẽ đến lúc dán mặt cao su vào cán, việc lựa chọn loại dấu sẽ chuẩn xác hơn. Con dấu hoàn thiện đúng kỹ thuật giúp nét mực in trên giấy tờ luôn rõ ràng, sạch đẹp và đúng ý định công việc.
Nhiều người khi đặt dấu lần đầu thường chỉ gửi tên mà không tính đến vị trí đóng dấu thực tế trên văn bản. Hậu quả là cỡ chữ có thể quá to hoặc quá nhỏ so với khung giấy chờ sẵn. Việc chọn sai chất liệu cao su hay thân cán cũng khiến dấu nhanh hỏng khi gặp bề mặt trơn bóng hoặc môi trường nhiều bụi.
Quy trình tạo hình con dấu hiện nay kết hợp giữa thiết kế đồ họa vi tính và công nghệ chùm tia nhiệt để khắc rãnh nổi. Từng công đoạn từ cân chỉnh độ sâu nét chữ, vệ sinh bụi than đến châm mực đều có những nguyên tắc cơ bản. Bài viết này hướng dẫn chi tiết từng bước để bạn hiểu rõ và chủ động trong suốt quá trình làm mộc dấu.
Chuẩn bị thông tin và căn cứ trước khi làm con dấu
Khâu chuẩn bị thông tin là bước nền tảng quyết định độ chuẩn xác của con dấu thành phẩm. Bạn cần xác định rõ mục đích dùng con dấu để làm gì và đóng trên loại giấy tờ nào. Việc kiểm tra trước khoảng trống thực tế trên tài liệu giúp bạn chọn được kích thước cán dấu vừa vặn.
Ngoài phần chữ viết, một số loại con dấu thường được yêu cầu có căn cứ giấy tờ hợp lệ trước khi xưởng tiến hành gia công. Nắm chắc các quy định liên quan giúp bạn không mất thời gian đi lại bổ sung hồ sơ. Dưới đây là những nội dung chi tiết cần chuẩn bị kỹ càng.
Chuẩn bị nội dung chữ và bố trí số dòng phù hợp
Nội dung đưa lên mặt dấu cần được sắp xếp hợp lý theo thứ tự thông tin chính và thông tin phụ. Với dấu tên, phần họ và tên cá nhân luôn được đặt ở vị trí trung tâm để tạo sự rõ ràng khi ký nhận. Nếu bạn cần làm dấu chức danh, dòng chức vụ như Giám đốc, Kế toán trưởng hay Trưởng phòng sẽ nằm ở dòng trên. Dòng dưới sẽ thể hiện đầy đủ họ và tên người sử dụng.
Khi bố trí nội dung, bạn cần lưu ý đến độ dài ký tự của từng dòng chữ. Tên người quá dài nếu ép vào cán dấu khổ nhỏ sẽ khiến chữ bị co lại rất bé và khó đọc. Đối với những tên có từ bốn đến năm chữ, việc chọn cán dấu có chiều dài lớn hơn là phương án cần thiết. Bạn cũng nên cân nhắc việc viết tắt chức danh hoặc học vị nếu không gian mặt dấu quá chật hẹp.
Trường hợp con dấu kết hợp giữa họ tên và số điện thoại, quy tắc thông dụng là chia thành hai dòng riêng biệt. Dòng trên dành cho tên cá nhân và dòng dưới dành cho dãy số liên hệ. Khoảng cách giữa hai dòng phải có độ hở vừa phải để mực không bị lem dính vào nhau. Bạn nên hạn chế dồn quá nhiều chữ trên một dòng cán ngắn để giữ nét in luôn thanh thoát.
Đối với dấu mã số thuế dành cho đơn vị kinh doanh, lượng thông tin cần thể hiện thường nhiều hơn. Dấu này thường bao gồm tên cơ sở kinh doanh, mã số thuế, địa chỉ trụ sở và số điện thoại liên lạc. Bố cục lúc này cần chia thành ba hoặc bốn dòng chữ ngay ngắn. Bạn hãy dùng thước đo khung trống trên hóa đơn để chọn cỡ cán dấu có tỷ lệ cân xứng.
Phông chữ dùng cho con dấu cũng cần được cân nhắc tùy theo mục đích công việc. Dấu văn phòng nội bộ, dấu thủ kho hay dấu kế toán nên dùng chữ in hoa đứng chân phương, nét đều để tạo cảm giác nghiêm túc. Dấu tên cá nhân có thể chọn chữ in nghiêng mềm mại hoặc mô phỏng chữ viết tay để tạo dấu ấn riêng. Bạn không nên chọn các phông chữ quá rườm rà vì các nét uốn lượn dễ làm đọng mực thừa.
Giấy tờ cần chuẩn bị cho từng nhóm con dấu
Thủ tục giấy tờ khi làm dấu được phân định rõ ràng giữa nhóm dấu nội bộ cá nhân và nhóm dấu định danh tổ chức. Sự phân định này giúp bảo vệ quyền lợi của người dùng và tuân thủ các quy tắc pháp lý hiện hành. Bạn cần chuẩn bị đúng loại giấy tờ tương ứng với nhóm dấu mình muốn khắc.
Đối với nhóm dấu thông tin cá nhân và quản lý nội bộ, bạn không cần phải chuẩn bị các thủ tục xác minh phức tạp. Bạn có thể tự do đặt làm dấu chữ ký, dấu họ tên, dấu số điện thoại hoặc dấu kiểm hàng. Các con dấu ghi nhận trạng thái như đã thu tiền, đã xuất kho hoặc dấu sao y nội bộ cũng thuộc nhóm này. Người đặt dấu tự chịu trách nhiệm về tính xác thực của thông tin khi đưa vào văn bản giao dịch.
Đối với dấu tròn công ty, việc khắc dấu gắn liền với tư cách pháp nhân của đơn vị. Trong phạm vi doanh nghiệp thành lập theo Luật Doanh nghiệp, căn cứ theo quy định tại Điều 43 Luật Doanh nghiệp 2020 được công bố tại Cổng thông tin điện tử Chính phủ, doanh nghiệp có quyền tự quyết định loại dấu, số lượng, hình thức và nội dung con dấu. Khi liên hệ làm dấu tròn, bạn cần gửi bản sao Giấy chứng nhận đăng ký doanh nghiệp để xưởng đối chiếu chính xác mã số thuế và tên công ty.
Đối với cơ quan nhà nước, tổ chức vũ trang hoặc các hội đoàn thể thuộc diện quản lý đặc biệt, thủ tục làm dấu tuân theo quy trình chặt chẽ của cơ quan công an. Cơ quan, tổ chức có nhu cầu cấp đổi hoặc làm mới con dấu phải nộp hồ sơ tại cơ quan công an có thẩm quyền theo quy định công bố tại Cổng Dịch vụ công Bộ Công an. Bạn cần chuẩn bị quyết định thành lập đơn vị, văn bản đề nghị và giấy giới thiệu của người được ủy quyền khi thực hiện thủ tục này.
Việc phân biệt rõ các quy định giúp bạn tiết kiệm thời gian và tránh các rủi ro pháp lý không đáng có. Cơ sở khắc dấu sẽ căn cứ vào từng loại hình hồ sơ để hướng dẫn bạn chuẩn bị giấy tờ đầy đủ. Khi mọi văn bản đối chiếu đã hoàn tất, quá trình lên maket và sản xuất mặt dấu sẽ được tiến hành.
Lựa chọn loại cán dấu và vật liệu mặt khắc
Chất lượng của một con dấu phụ thuộc lớn vào hai yếu tố là thân cán và phôi cao su mặt khắc. Thân cán quyết định cảm giác bấm, độ thăng bằng và sự tiện lợi khi mang theo bên mình. Mặt cao su lại là nơi giữ mực và truyền mực trực tiếp lên thớ giấy.
Nếu chọn sai cán dấu, bạn sẽ thấy tay bị mỏi hoặc khớp xoay bị kẹt khi phải dập liên tục trong ca làm việc. Nếu chọn sai vật liệu cao su, mặt dấu có thể bị chai cứng hoặc rách mép chỉ sau một thời gian ngắn. Do đó, việc tìm hiểu kỹ từng loại vật tư là vô cùng cần thiết.
Lựa chọn thân dấu liền mực theo tần suất sử dụng
Thân dấu hiện nay chủ yếu gồm hai dòng là cán liền mực lật tự động và cán chấm mực ngoài thủ công. Mỗi loại có cấu tạo cơ học và phạm vi ứng dụng riêng biệt. Tùy thuộc vào vị trí làm việc trên bàn giấy hay ngoài hiện trường, bạn sẽ có sự lựa chọn thích hợp.
Dòng thân dấu lật liền mực là lựa chọn phổ biến cho dân văn phòng, kế toán và nhân viên hành chính. Thiết bị này tích hợp khay mực nằm ẩn bên trong khung nhựa bảo vệ. Khi bạn nhấn đầu cán xuống, mặt cao su sẽ tự động lật 180 độ để lấy mực rồi ép thẳng xuống mặt giấy. Quy trình diễn ra khép kín, sạch sẽ, không lo dây mực ra đầu ngón tay hay quần áo.
Các thương hiệu cán liền mực phổ biến trên thị trường gồm Dấu liền mực (Shiny, Trodat, Colop). Những dòng cán này có khung nhựa bền chắc, cơ cấu chuyển động nhịp nhàng và trọng lượng vừa tay. Dấu liền mực rất phù hợp với nhu cầu dập từ vài chục đến vài trăm lượt mỗi ngày tại các văn phòng. Kích thước của chúng cũng khá gọn gàng, thuận tiện cất trong ngăn kéo hoặc cặp tài liệu.
Ngược lại, nếu bạn phải làm việc tại kho bãi, xưởng cán thép hoặc công trường nhiều bụi đất, cán dấu gỗ chấm mực ngoài lại phát huy ưu thế. Cán gỗ có kết cấu nguyên khối đơn giản, không có các khớp chuyển động cơ học nên ít bị ảnh hưởng bởi bụi bẩn. Bạn chỉ cần chấm mặt cao su vào khay mực lăn tay rồi ấn mạnh lên bề mặt vật liệu. Kiểu dấu này chịu được va đập tốt và có thể gia công những kích thước rất lớn.
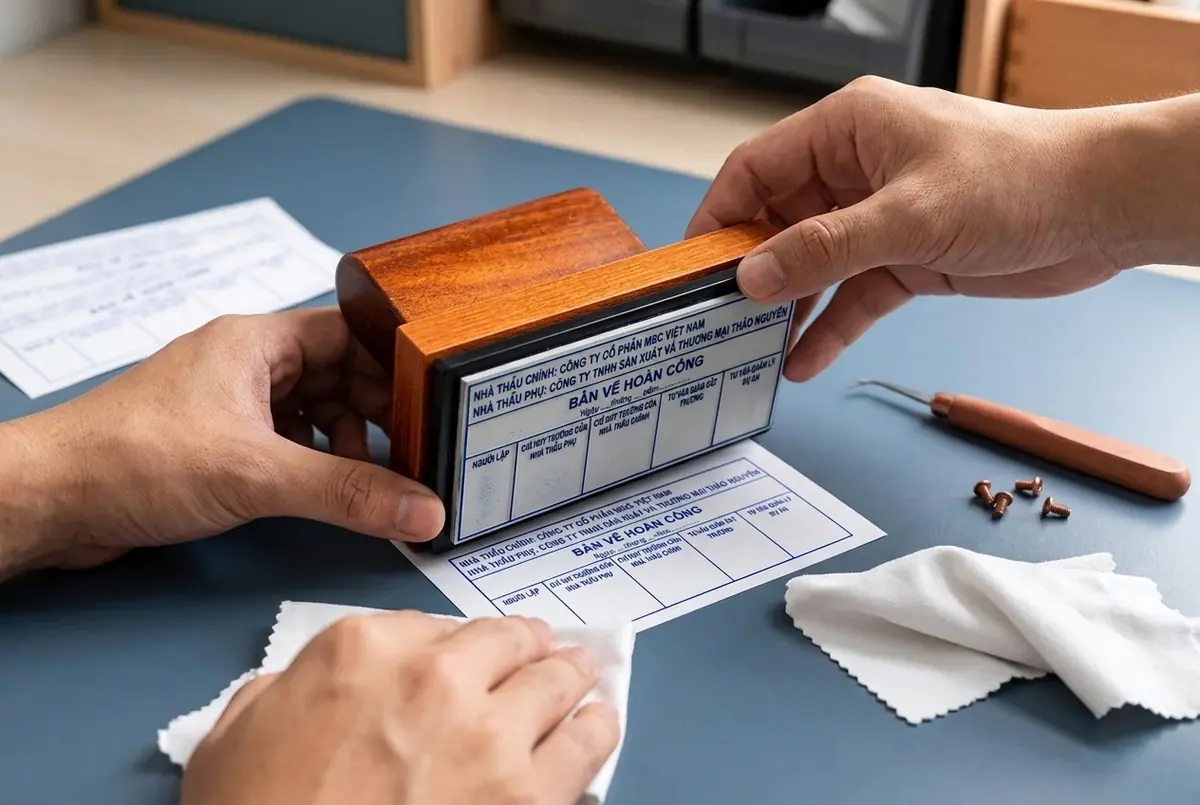
Một ví dụ điển hình cho dòng dấu chấm mực ngoài là dấu hoàn công dùng trong nghiệm thu xây dựng. Khổ bản vẽ hoàn công rất to, vượt quá giới hạn của các loại thân dấu lật tự động thông thường. Cán gỗ khối chữ nhật kết hợp khay mực rời giúp kỹ sư công trường dễ dàng thao tác trên các bản vẽ khổ rộng. Tuy nhiên, điểm đánh đổi là bạn phải mang theo hộp mực rời và thao tác qua hai bước chấm rồi mới đóng.
| Đặc điểm kỹ thuật | Thân dấu lật liền mực tự động | Cán gỗ chấm mực khay rời |
|---|---|---|
| Khay chứa mực | Tích hợp sẵn bên trong thân cán | Khay mực riêng biệt bên ngoài |
| Thao tác dập | Nhấn một lần là xong | Chấm vào khay rồi mới đóng lên giấy |
| Vệ sinh khi dùng | Gọn gàng, sạch sẽ, không bẩn tay | Dễ dây mực ra mép khay và ngón tay |
| Không gian sử dụng | Bàn giấy, phòng làm việc sạch sẽ | Kho xưởng, công trường, ngoài trời |
| Khả năng chịu bụi | Cần tránh nơi có nhiều cát bụi | Hoạt động tốt trong môi trường bụi bặm |
| Khổ dấu tối đa | Giới hạn ở kích thước vừa và nhỏ | Làm được kích thước lớn theo yêu cầu |
Chọn phôi cao su phù hợp với chất liệu bề mặt đóng
Chất liệu làm mặt dấu phải tương thích với loại mực và bề mặt vật phẩm cần in. Nếu chỉ đóng dấu lên giấy tờ văn phòng, phôi cao su tiêu chuẩn là phương án kinh tế và hiệu quả. Bề mặt cao su mịn màng, có độ đàn hồi tốt, giúp các hạt mực nước bám đều và dàn phẳng. Nét chữ in ra giấy bãi bằng hay giấy photocopy sẽ có độ sắc sảo, không bị nhòe chân.
Mực dùng cho giấy thông thường là dòng mực dấu gốc nước lành tính, không chứa dung môi bay hơi mạnh. Mặt cao su tiêu chuẩn khi tiếp xúc với mực nước sẽ giữ được độ mềm dẻo tự nhiên trong nhiều năm. Bạn có thể đóng hàng nghìn lần mà không lo mặt cao su bị biến dạng hay nứt nẻ chân chữ. Đây là giải pháp phù hợp cho hầu hết các loại dấu tên, dấu chức vụ và dấu phòng ban.
Tuy nhiên, khi nhu cầu công việc đòi hỏi phải đóng dấu lên bao bì nilon, túi màng nhôm, chai nhựa hay kim loại, bài toán sẽ khác hoàn toàn. Bề mặt những vật liệu này không có thớ sợi thấm hút như giấy trắng. Nếu dùng mực nước thông thường, vết mực sẽ bị đọng giọt, chảy loang lổ và bay màu khi chạm tay vào. Lúc này, bạn cần chuyển sang sử dụng loại mực nhanh khô gốc dầu hoặc gốc cồn.
Dung môi trong mực nhanh khô có đặc tính hòa tan và bốc hơi cực nhanh. Nếu bạn dùng phôi cao su thông thường, hóa chất trong mực sẽ thẩm thấu vào làm cao su bị trương nở và phồng rộp. Các nét chữ sẽ biến dạng, dính bệt vào nhau và bong khỏi lớp keo dán đệm chỉ sau vài ngày. Thợ làm dấu cần sử dụng phôi cao su chịu dầu chuyên dụng để khắc mặt mộc cho mực nhanh khô.
Cao su chịu dầu có cấu trúc phân tử trơ với các dung môi công nghiệp mạnh. Bề mặt khắc bằng chất liệu này không bị co rút hay biến tính khi ngâm trong mực dầu. Nhờ đó, các rãnh chữ luôn giữ được độ sâu và đường nét sắc sảo trên các bao bì sản phẩm. Điểm cần lưu ý là cao su chịu dầu có độ cứng nhỉnh hơn một chút so với cao su thường, đòi hỏi lực dập tay phải dứt khoát và đều đặn.
Quy trình khắc con dấu qua từng bước
Để biến một ý tưởng trên giấy thành con dấu thực tế cầm trên tay, người thợ phải trải qua nhiều công đoạn gia công cơ khí chính xác. Mỗi khâu đều yêu cầu sự cẩn trọng để bản in ra giấy không bị sai lệch so với bản vẽ thiết kế ban đầu.
Quy trình sản xuất hiện đại được chuẩn hóa qua các bước xử lý đồ họa, gia công cắt nhiệt và lắp ráp cơ cấu. Nắm được các bước này, bạn sẽ hiểu vì sao việc duyệt maket cẩn thận lại quan trọng đến vậy.
Bước thiết kế đồ họa và xuất file khắc ngược
Mọi con dấu đều khởi đầu từ bản vẽ trên màn hình máy tính thông qua các phần mềm đồ họa. Thợ khắc sẽ nhập nội dung chữ, chọn phông chữ và căn đường bao theo đúng kích thước thực tế của cán dấu. Toàn bộ đường nét cần chuyển đổi hoàn toàn sang định dạng vector sắc nét để máy gia công có thể đọc chuẩn dữ liệu tọa độ.
Trong quá trình căn chỉnh maket, người thiết kế phải tính toán độ dày của từng đường nét chữ. Nếu thiết kế nét chữ quá thanh mảnh, tia nhiệt khi quét qua có thể làm cháy gãy chân chữ. Ngược lại, nếu chọn nét chữ quá đậm hoặc khoảng cách giữa các chữ quá sát, mực sẽ bị đọng lại ở khe giữa. Bản vẽ hoàn chỉnh cần có sự cân đối hài hòa giữa chiều cao con chữ và các khoảng trắng xung quanh.
Một thao tác kỹ thuật quan trọng trước khi xuất file là đảo ngược toàn bộ bản vẽ theo phương ngang. Do nguyên lý tiếp xúc gương giữa mặt khắc và tờ giấy, chữ trên miếng cao su phải là chữ ngược. Nếu dập mặt chữ xuôi xuống giấy, bạn sẽ nhận được một vệt in đảo chiều không thể đọc được. Người thợ luôn phải kiểm tra kỹ lệnh lật mặt gương trước khi chuyển tín hiệu sang máy gia công.
Sau khi file đã được lật ngược chuẩn xác, kỹ thuật viên sẽ gửi bản duyệt maket để bạn kiểm tra. Bạn cần đọc kỹ từng chữ cái, dấu thanh, dấu chấm phẩy và các con số trên bản vẽ. Khi bạn đã bấm duyệt và xác nhận thông tin chuẩn xác, file đồ họa mới chính thức được đưa vào hệ thống máy cắt.
Bước khắc laser, vệ sinh bề mặt và lắp ráp hoàn thiện
Sau khi hoàn thành bản vẽ, tấm phôi cao su được đặt phẳng phiu lên bàn làm việc của máy khắc laser. Kỹ thuật viên sẽ căn chỉnh tiêu cự thấu kính để chùm tia nhiệt hội tụ chính xác trên bề mặt vật liệu. Các thông số về năng lượng phát tia và tốc độ quét của đầu khắc được thiết lập phù hợp với từng độ dày cao su.
Khi bấm nút khởi động, đầu máy sẽ di chuyển qua lại liên tục theo các đường quét định sẵn. Nhiệt lượng cực cao từ chùm tia laser sẽ đốt cháy và làm bốc hơi phần cao su thừa không chứa chữ viết. Quá trình này tạo nên các rãnh âm bản lõm sâu xuống, để lại phần nét chữ nổi lên trên bề mặt. Độ sâu của rãnh chữ cần đạt mức thích hợp để nền cao su không bị chạm vào khay mực gây lem bẩn.
Khi máy quét xong chu trình, miếng cao su được lấy ra khỏi bàn làm việc trong tình trạng phủ đầy bụi than đen. Người thợ dùng bàn chải mềm cùng xà phòng loãng hoặc nước sạch để rửa trôi toàn bộ cặn bẩn trong các kẽ chữ. Miếng cao su sau đó được xịt khô hoàn toàn bằng khí nén để chuẩn bị cho công đoạn dán ghép.
Mặt sau của miếng cao su được bọc một lớp đệm xốp dính hai mặt chuyên dụng. Thợ xưởng dùng kéo sắc cắt gọt gọn gàng phần mép viền thừa xung quanh chữ để tránh cọ quẹt khi dập. Tiếp theo, miếng cao su được căn chỉnh ngay ngắn vào chính giữa tấm đỡ trên thân cán lật. Khay mực được nạp đủ lượng mực tiêu chuẩn, lắp vào rãnh ngàm và tiến hành dập thử vài lần trên giấy trắng để kiểm tra độ đồng đều của nét in trước khi bàn giao.
Các lỗi thường gặp khi gia công con dấu và cách xử lý
Trong quá trình sử dụng con dấu, bạn có thể gặp phải một số hiện tượng khó chịu như chữ bị mờ, lem mực hoặc kẹt cán. Những trục trặc này bắt nguồn từ nhiều nguyên nhân khác nhau như thao tác dập tay, bảo quản khay mực hoặc lỗi kỹ thuật dán mặt dấu.
Việc nhận diện đúng nguyên nhân sẽ giúp bạn có cách khắc phục nhanh chóng mà không làm hư hại thêm con dấu. Dưới đây là bảng tổng hợp các sự cố thường gặp nhất và giải pháp xử lý triệt để.
| Hiện tượng lỗi | Dấu hiệu nhận biết thực tế | Nguyên nhân chính gây ra | Cách xử lý khắc phục |
|---|---|---|---|
| Mất nét chữ | Nét chữ bị đứt quãng hoặc mờ một góc | Mặt cao su dán lệch, không phẳng đáy | Bóc mặt cao su dán lại cho thăng bằng |
| Lem viền đen | Có vệt mực thừa hình vòng cung xung quanh | Nền cao su mép ngoài chưa gọt sâu | Dùng dao trổ gọt vát cạnh cao su thừa |
| Nhòe chữ | Chữ bị bết dính, mực tràn vào khe rỗng | Khay mực bị đổ quá đầy, mực ứ đọng | Thấm bớt mực thừa bằng khăn giấy khô |
| Kẹt thân dấu | Nhấn xuống bị rít, cán không tự nảy lên | Bụi bẩn bám vào khe trượt bên sườn | Lau sạch bụi bám ở khe trượt, kiểm tra độ đàn hồi của vỏ cán |
| Chữ in bị ngược | Chữ trên giấy bị lộn ngược từ phải qua trái | Quên lật gương bản vẽ khi thiết kế | Khắc lại mặt cao su mới đã lật gương |
Kỹ thuật dập tay ảnh hưởng trực tiếp đến chất lượng vết in trên từng trang giấy. Để có vệt mộc rõ nét, bạn nên đặt con dấu vuông góc hoàn toàn với mặt bàn làm việc. Dùng lực ấn dứt khoát, đều tay từ trên xuống rồi nhấc thẳng cán dấu lên. Bạn không nên ấn quá mạnh tay vì sẽ khiến cao su bị bẹp mép và ép mực tràn ra ngoài.
Tư thế tay bị nghiêng hoặc lắc lư sang hai bên cũng là nguyên nhân làm dấu bị mất góc. Khi bạn nghiêng tay, một bên mặt chữ sẽ nhận áp lực quá lớn trong khi bên kia không chạm tới mặt giấy. Ngoài ra, mặt phẳng kê tài liệu bên dưới cần êm và phẳng, không nên đóng dấu trên mặt bàn gồ ghề hay chồng giấy quá xốc xếch.
Nếu con dấu của bạn đã dùng nhiều năm và mặt cao su bị mòn vẹt, việc chỉnh sửa thủ công có thể không còn đem lại hiệu quả. Lúc này, phương án phù hợp là sử dụng dịch vụ sửa, khắc lại con dấu để thay mới mặt khắc. Bạn có thể giữ lại phần thân cán cũ nếu cơ cấu bấm nhả vẫn hoạt động trơn tru.
Sau khi nhận con dấu hoàn thiện, để tìm hiểu quy trình thay mực và chăm sóc khay mút đúng cách trong suốt thời gian sử dụng, bạn có thể tham khảo thêm bài viết hướng dẫn đổ mực vào con dấu tròn.
Bạn hãy gửi yêu cầu qua phiếu báo giá trên website để xưởng liên hệ lại và dựng bản vẽ duyệt trước khi gia công.